· DTF 工艺图解
从湿墨到冷却收存,六步看清烘程
先看干燥与排湿 再判断材料
转印片出现发亮、油珠或黏感,不能仅凭外观归咎于墨水。墨、粉、膜、墨层厚度、受热停留、排湿与储存,都需要一起判断。
01 湿墨印在膜上
彩墨、白墨依序印在PET膜上。此时墨层含水,表面仍湿。
02 趁湿撒粉并去余粉
TPU粉黏附湿墨。均匀覆盖后去掉余粉,不先把墨面烘到失去粘粉性。
03 受控加热
墨层开始失水,粉粒同时软化。分区受热、停留时间与排风共同起作用。
04 TPU粉熔合融平
粉粒连成胶层。看到粉融平,只说明熔合已发生,不等于干燥已完成。
05 排湿持续进行
烘程继续排出水分和过程蒸气。避免湿气滞留,也不能只靠盲目升温。
06 平放冷却再收存
按材料要求冷却。确认无油珠、黏感及异常,再防潮收存,勿热片密堆。
关键是让墨层干燥、TPU熔合和排湿相互配合,而不是只追求“粉已经融平”。标准流程仍是在湿墨上撒粉,再按材料和设备要求完成烘程。
过程合成图解 · 为便于观察,层厚与粉粒已放大。
粉融平了 为什么仍可能返油
烘程中,墨层失水、TPU软化熔合与排气同时发生。若粉已形成连续胶层,而墨层仍偏湿,水分及可迁移配方组分的排出与分布可能受影响;冷却或存放后,就可能出现油状残留。
受控工艺路线
干燥或排湿不足路线
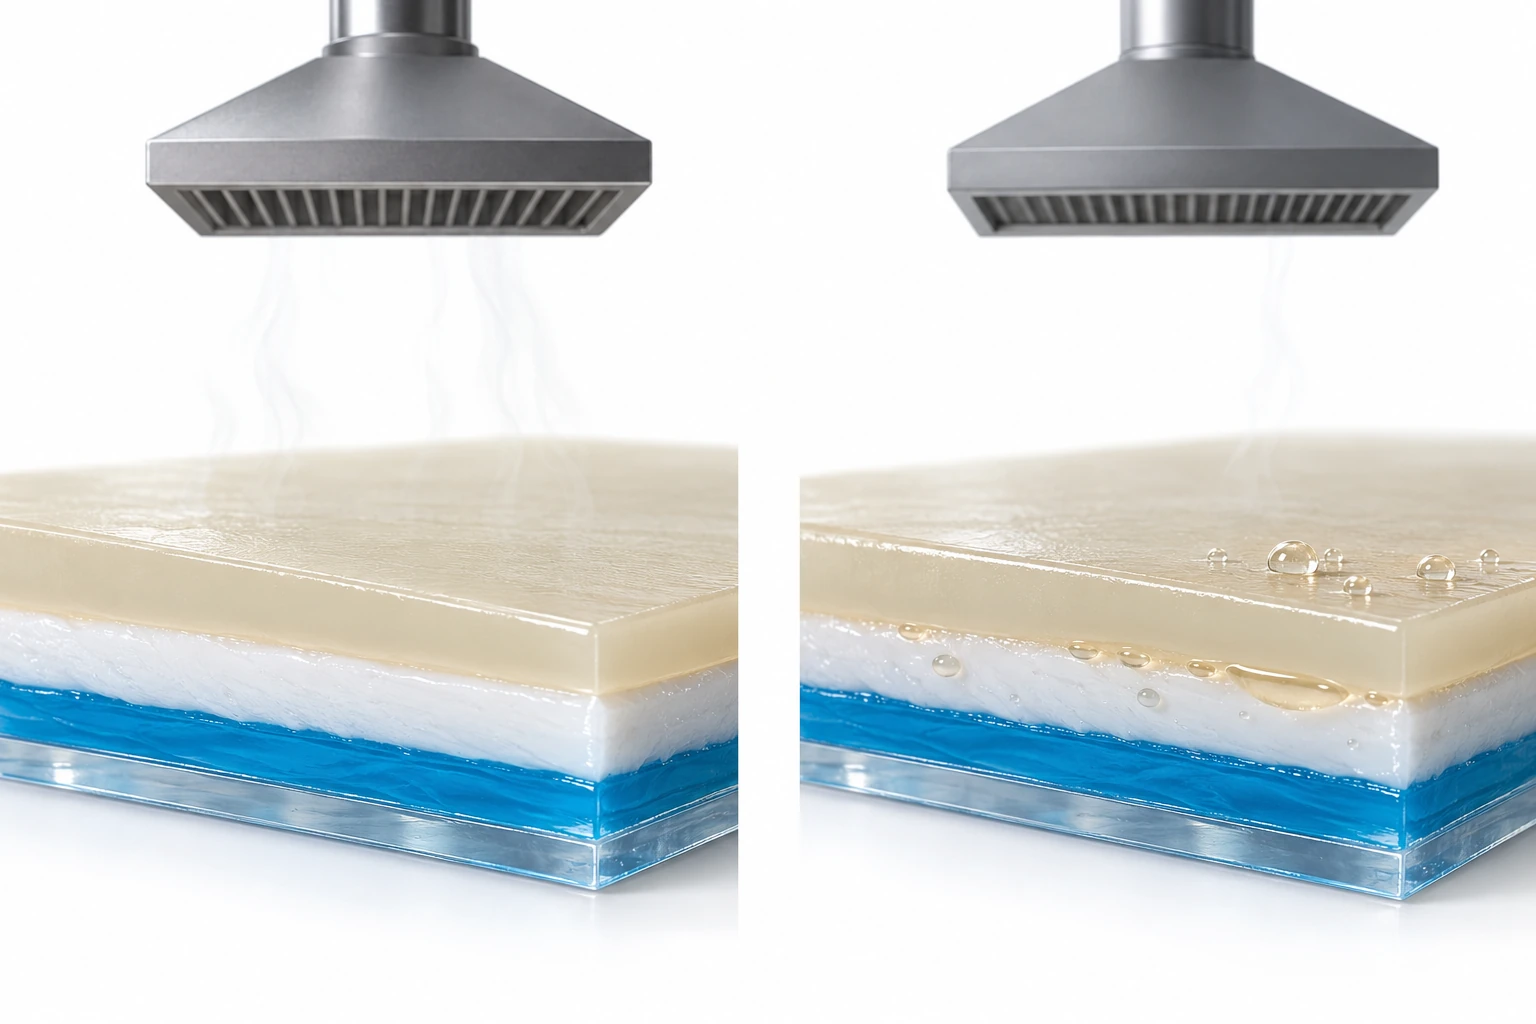
墨量、受热停留与排风相匹配。粉熔合的同时,墨层干燥和过程蒸气排出得到充分管理。
冷却后检查表面状态,再验证转印、附着和洗涤表现。没有油珠只是检查之一。
墨层偏厚、停留不足、受热不均或排风不畅,都可能增加残留风险。水分及可迁移组分可能向表面重新分布。
图示为可能路径,并非所有返油都来自这里;膜面受潮、粉膜适配和材料本身也要排查。
水分挥发 与 保湿组分迁移 要分开理解
水性DTF墨水使用的保湿助剂有助于喷印稳定,但不同配方并不相同。水分未充分排出,与部分低挥发组分残留或迁移,可以相互影响;不能把“油状”直接当成某一种化学物质。
连续TPU胶层可能影响湿层的传质过程,不等于完全密封。厂商关于甘油或其他多元醇的说明,不代表任何特定品牌的实际配方。
印品返油 与 机罩回滴 要分开查
固化产生的蒸气如果未及时抽走,或接触较冷的机罩、风管表面,可能形成冷凝液。机内积液或回滴造成的局部油斑,与墨层内部残留迁移不是同一条路径。
 1234
较冷机罩表面
检查挂珠、积液及回滴位置。
抽排通道
核对风量、堵塞及连接状态。
过滤装置
按本机维护要求检查和更换。
集液部位
按机型规定检查、清理与排液。
先看油斑出现在哪里
- 厚白墨或大实地区域较明显:优先核对墨量、实际受热与停留时间。
- 固定位置出现圆点、滴痕,机罩同时有挂液:优先排查冷凝回滴。
- 出炉正常、冷却或存放后出现:检查残留迁移、防潮与冷却收存方式。
抽排、滤芯和集液维护应按本机说明执行。停机后的排湿或保温程序也因设备而异,不照搬其他机型参数。
设备过程合成图解 · 图中结构用于说明抽排与冷凝路径。
DTF加热怎么调|打印平台
这是平台控制设定,不是实测膜温;用于稳定成像和湿墨状态,不是烘粉固化。以下只适用于一种独立参考配置。
前项 F
35–45°C调节平台热状态
中项 M
禁用仅该参考配置不启用
后项 R
35–45°C兼顾墨面与膜平整
这是控制项示意,不是实体走膜顺序;F/R各自位置与独立分工,所引指南未说明。F、R均不是最终烘粉温度。
| 观察到什么 | 为什么会这样 | 怎么微调 |
|---|---|---|
| 流墨、洇边、墨面过湿 | 受热不足是可能因素;膜涂层、墨量也会影响。 | 先核膜与墨量;确有受热不足,才在本机允许范围小幅调高。 |
| 墨面太干、不粘粉或膜起皱 | 受热过强或停留过长,可能损失粘粉性或使膜变形。 | 回退异常加热改动,查走膜。标准流程仍须在湿墨上撒粉。 |
| 担心干头或喷嘴状态变差 | 高温环境、低湿会增加干燥风险;直吹墨栈也不利。 | 查环境、直吹气流和墨栈保湿;平台设定不等于喷头温度,不能据此认定硬件受损。 |
重点:M是否启用取决于本机配置,不能把“防干头”写成其已知设计理由。按本机与墨粉膜要求小幅微调,不整排一起升温;冷却后再判断改善。
DTF加热怎么调|抖粉烘干
热量、停留与排湿要一起考虑。下列三项来自另一种烘干机配置,不与上面的平台数值拼成通用配方。
前导板
60°C预热入机膜
前干燥
130°C供热、融粉与干燥
后干燥
120°C与前段共同完成烘程
数值为厂家参考设定,不是实测膜温。用途与判断是工艺解释;精确选值理由未公开,按粉的熔点、材料和本机实际情况微调。
| 温控项 | 作用/为什么 | 看什么、怎么调 |
|---|---|---|
| 前导板 60°C | 先调节入机膜的热状态,不是完成融粉。膜居中、贴合前导板,才能获得较均匀的受热。 | 受热不均先查贴合、居中与走膜,不要直接升温。墨过干、不粘粉或膜皱,回退异常加热;上粉仍在湿墨上进行。 |
| 前干燥 130°C | 供热推动粉胶熔融,同时促进挥发部分排出。粉已经融平,不等于墨层已经干燥。 | 仍有粉粒,先查材料、均匀性和停留;确有欠烘,再小幅增热或延长停留。发黄、膜变形时停止加温。 |
| 后干燥 120°C | 与前段共同供热、干燥;设定较低不等于无需排湿。为何比前项低10°C,原厂没有说明。 | 冷后黏感/返油,先分清冷凝滴落或印面渗出,再查排风、滤芯及停留。黄变、膜皱或胶层异常时查过烤,回退热量。 |
带速Level 30是该配置档位,不是30 m/min;未公开实际膜温与停留秒数。
资料依据:设备操作指南及材料、维护资料。参考配置用于说明工艺,不代表 BCINKS 实测或所有设备的统一参数。