· DTF 工程図解
濡れたインクから冷却・保管まで、乾燥工程を 6 ステップで確認
まず乾燥と排湿を確認し、次に材料を判断
転写シートの光沢、油滴、べたつきを、外観だけでインクのせいにすることはできません。インク、粉、フィルム、膜厚、加熱滞留時間、排湿、保管を合わせて判断する必要があります。
01 濡れたインクをフィルムに印刷
カラーインク、白インクを順に PET フィルムへ印刷します。この時点ではインク層に水分があり、表面は濡れています。
02 濡れた状態で粉をかけ、余分な粉を除去
TPU パウダーを濡れたインクに付着させます。均一に覆ってから余分な粉を除きます。先に乾燥させて粉が付着しなくなる状態にはしません。
03 管理された加熱
インク層の脱水と粉粒の軟化が始まります。ゾーン別加熱、滞留時間、排気が組み合わさって作用します。
04 TPU パウダーが溶融・平滑化
粉粒が接着層を形成します。粉が平らに溶けたことは溶融の発生を示すだけで、乾燥完了を意味しません。
05 排湿を継続
加熱工程で水分と工程蒸気を引き続き排出します。湿気の滞留を避け、むやみな昇温だけに頼らないでください。
06 平らに冷却してから保管
材料の要件に従って冷却します。油滴、べたつき、異常がないことを確認して防湿保管し、熱いシートを密に重ねないでください。
重要なのは、インク層の乾燥、TPU の溶融、排湿を連携させることであり、「粉が平らに溶けた」状態だけを目指すことではありません。基本は濡れたインクに粉を付着させ、材料・設備要件に従って加熱工程を完了することです。
工程の合成図解 · 見やすくするため、層の厚みと粉粒を拡大しています。
粉が溶けても、なぜ油状残留が起こるのか
加熱中はインク層の脱水、TPU の軟化・溶融、排気が同時に進みます。粉が連続接着層を形成した一方でインク層が湿っている場合、水分や移行可能な配合成分の排出・分布に影響し、冷却や保管後に油状残留が生じる可能性があります。
管理された工程経路
乾燥または排湿が不足した経路
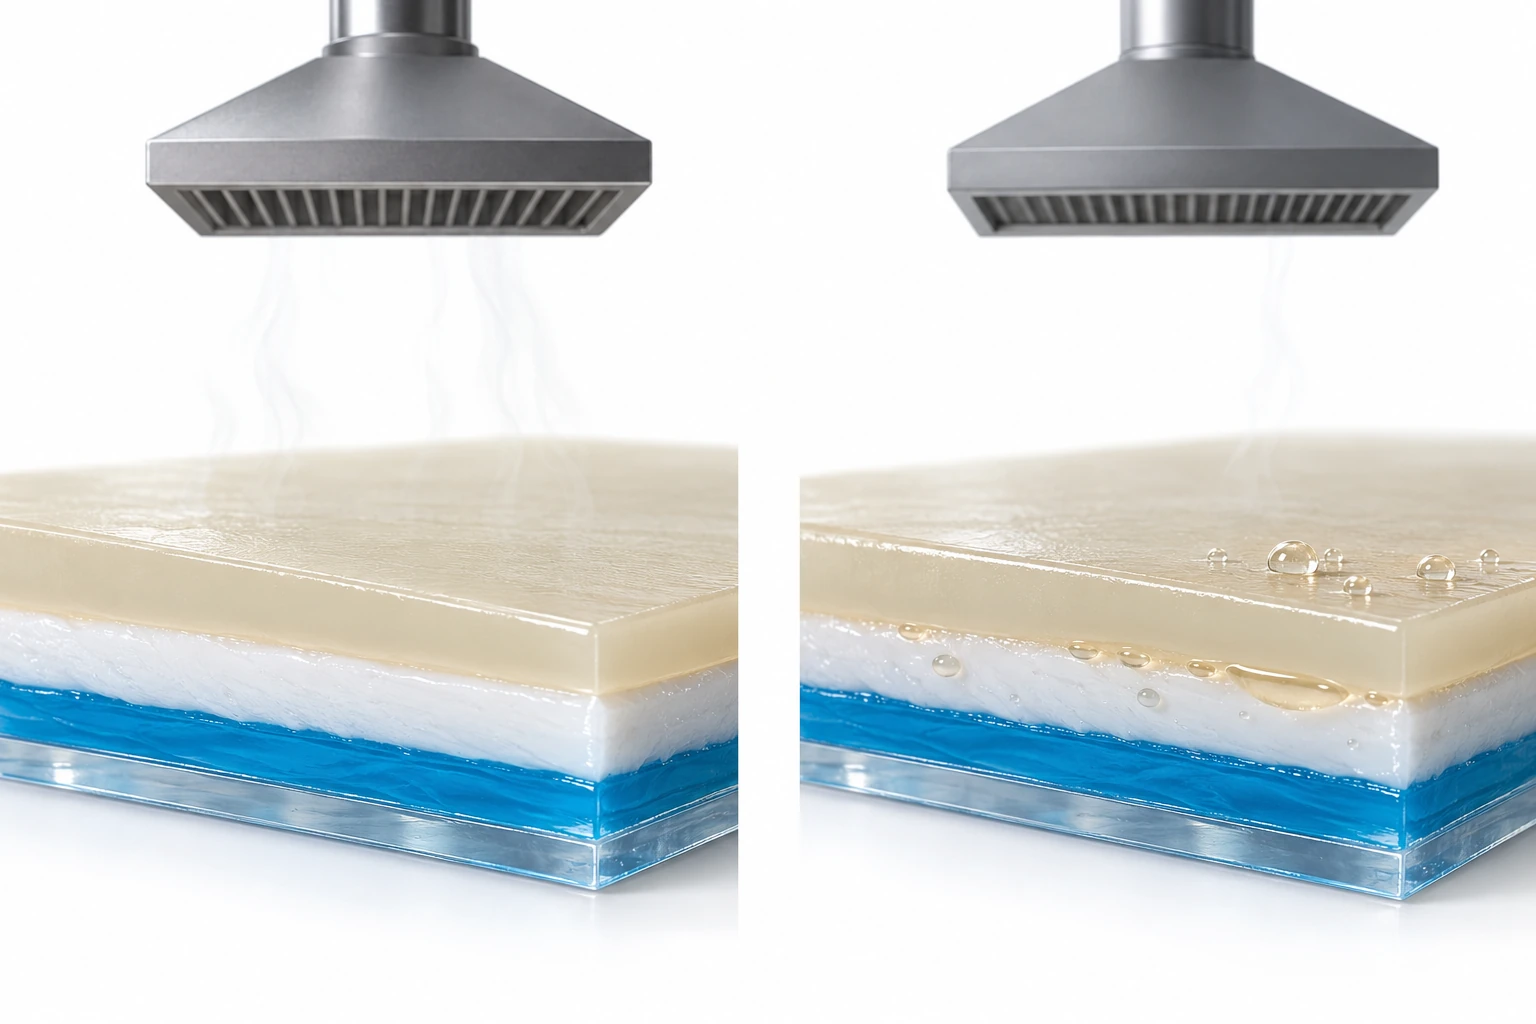
インク量、加熱滞留時間、排気を合わせます。粉の溶融とともに、インク層の乾燥と工程蒸気の排出を十分に管理します。
冷却後に表面を確認し、転写、密着、洗濯性能を検証します。油滴がないことは確認項目のひとつに過ぎません。
厚いインク層、短い滞留、不均一な加熱、排気不良は残留リスクを高める可能性があります。水分や移行可能な成分が表面へ再分布することがあります。
図は可能性のある経路を示すもので、すべての油状残留の原因ではありません。フィルムの吸湿、粉とフィルムの適合、材料自体も確認します。
水分の蒸発と保湿成分の移行は、分けて理解
水性 DTF インクの保湿助剤は吐出安定性を助けますが、配合は製品ごとに異なります。水分排出の不足と低揮発成分の残留・移行は相互に影響し得ます。「油状」という外観を特定の化学物質と断定できません。
連続した TPU 接着層は湿った層の物質移動に影響し得ますが、完全密封を意味しません。メーカーによるグリセリンや他のポリオールの説明は、特定ブランドの実際の配合を示すものではありません。
印刷面の油状残留とカバーからの滴下は別々に調査
硬化中の蒸気が速やかに排出されない、または冷たいカバー・ダクト表面に触れると、結露する可能性があります。機内の液溜まりや滴下による局所的な油斑は、インク層内部の残留・移行とは異なる経路です。
 1234
温度の低いカバー表面
付着液滴、液溜まり、滴下位置を確認。
排気経路
風量、詰まり、接続状態を確認。
ろ過装置
当該機の保守要件に従って点検・交換。
集液部
機種の規定に従って点検・清掃・排液。
まず油斑の発生位置を確認
- 厚い白インクや広いベタ面で目立つ場合:インク量、実際の加熱、滞留時間を優先確認。
- 一定位置に丸い点や滴下跡があり、カバーにも液滴がある場合:結露の滴下を優先調査。
- 炉出口では正常で、冷却・保管後に発生する場合:残留成分の移行、防湿、冷却・保管方法を確認。
排気、フィルター、集液部の保守は当該機の説明に従ってください。停止後の排湿・保温手順も設備ごとに異なるため、他機種の値をそのまま使わないでください。
設備工程の合成図解 · 構造は排気・結露経路を説明するためのものです。
DTF 加熱の調整|印刷プラットフォーム
これはプラットフォームの制御設定で、フィルム実測温度ではありません。画像形成と湿潤インクの状態を安定させるもので、粉の加熱硬化ではありません。以下はひとつの独立した参考構成に限ります。
前側 F
35–45°Cプラットフォームの熱状態を調整
中央 M
無効この参考構成では使用しない
後側 R
35–45°Cインク面とフィルムの平坦性を両立
制御項目の模式図であり、実際のフィルム搬送順ではありません。引用ガイドには F/R の位置や個別機能の説明がありません。F、R とも最終的な粉の加熱温度ではありません。
| 観察される状態 | 考えられる理由 | 微調整の方法 |
|---|---|---|
| インク流れ、にじみ、過度に濡れたインク面 | 加熱不足が考えられますが、フィルム塗工層やインク量も影響します。 | まずフィルムとインク量を確認。加熱不足が確認された場合のみ、当該機の許容範囲で少し上げます。 |
| 乾きすぎ、粉が付かない、フィルムのしわ | 過剰加熱や長すぎる滞留で、粉の付着性を失ったりフィルムが変形したりする可能性があります。 | 異常を招いた加熱変更を戻し、フィルム搬送を確認。標準工程では濡れたインクに粉をかけます。 |
| ヘッドの乾燥やノズル状態の悪化が心配 | 高温・低湿度は乾燥リスクを高め、キャッピング部への直接送風も好ましくありません。 | 環境、直吹き気流、キャッピング部の保湿を確認。プラットフォーム設定はヘッド温度ではなく、それだけでハードウェア損傷とは断定できません。 |
重要:M の使用可否は当該機の構成次第であり、「ヘッド乾燥防止」を既知の設計理由と書くことはできません。機械とインク・粉・フィルムの要件に従って少しずつ調整し、一斉に昇温せず、冷却後に改善を判断します。
DTF 加熱の調整|パウダーシェーカー・乾燥機
熱量、滞留、排湿を一緒に考えます。以下の 3 項目は別の乾燥機構成によるもので、上のプラットフォーム値と組み合わせて汎用設定にはできません。
前側ガイド板
60°C入口フィルムを予熱
前段乾燥
130°C加熱・粉の溶融・乾燥
後段乾燥
120°C前段とともに加熱工程を完了
数値はメーカーの参考設定で、フィルム実測温度ではありません。用途と判断は工程上の説明であり、厳密な値の選定理由は公開されていません。粉の融点、材料、実機条件に応じて微調整します。
| 温度制御項目 | 作用・理由 | 観察・調整方法 |
|---|---|---|
| 前側ガイド板 60°C | 入口フィルムの熱状態を整えるもので、粉の溶融を完了させるものではありません。フィルムを中央に置き、ガイド板に接触させることで加熱を均一にします。 | 加熱むらはまず接触、中央位置、搬送を確認し、直ちに昇温しません。乾きすぎ、粉の付着不良、しわがあれば異常な加熱変更を戻します。粉は濡れたインクに付着させます。 |
| 前段乾燥 130°C | 加熱により粉の溶融を進め、揮発分の排出を促します。粉が平らに溶けても、インク層の乾燥完了とは限りません。 | 粉粒が残る場合、まず材料、均一性、滞留を確認。不十分な加熱が確認された場合のみ、少し熱量を増やすか滞留を延ばします。黄変やフィルム変形があれば昇温を止めます。 |
| 後段乾燥 120°C | 前段とともに加熱・乾燥します。低めの設定でも排湿が不要という意味ではありません。前段より 10°C 低い理由はメーカーから説明されていません。 | 冷却後のべたつき・油状残留は、まず結露滴下か印刷面からの滲出かを区別し、排気、フィルター、滞留を確認。黄変、しわ、接着層の異常があれば過加熱を確認し、熱量を戻します。 |
搬送速度 Level 30 は当該構成の設定段階であり、30 m/min ではありません。フィルム実測温度と滞留秒数は公開されていません。
資料根拠:設備操作ガイド、材料・保守資料。参考構成は工程説明用で、BCINKS の実測値や全設備共通の設定を示すものではありません。